


Teknologi Penempaan dan Reka Bentuk Alatan Aloi Titanium GR5
Aloi titanium mempunyai sifat komprehensif yang sangat baik seperti ketumpatan rendah, kekuatan spesifik tinggi, rintangan suhu tinggi, rintangan kakisan, dan sifat bukan magnet. Penempaan aloi titanium bukan sahaja digunakan secara meluas dalam pembuatan penerbangan dan aeroangkasa, tetapi juga dalam pembinaan kapal, industri kimia, industri automobil dan peralatan perubatan dan bidang lain. Industri ini mempunyai pelbagai aplikasi. Oleh itu, kami memilih aloi titanium TC4 sebagai bahan yang sesuai untuk membuat plat penyambung ini. Perkara utama proses penempaan dan reka bentuk perkakas:
1. Pemilihan spesifikasi bar. Melalui analisis bahagian model tiga dimensi, dapat dilihat bahawa bahagian terbesar penempaan terletak pada kedua-dua hujungnya, diameter setara ialah φ90mm, dan diameter setara bahagian lain ialah φ68mm. Saiz keratan rentas penempaan adalah agak seragam dalam arah panjang. Panjang penempaan ialah 300mm. Mengikut pengalaman kami dalam membangunkan pelbagai penempaan bentuk yang serupa, hanya apabila panjang bar hampir dengan saiz penempaan barulah hujungnya terbentuk sepenuhnya. Oleh itu, panjang bar pada mulanya dipilih sebagai 300mm, dan kemudian isipadu penempaan didarab dengan 1.25 sebagai bar. Isipadu dan diameter rod dikira sebagai φ80mm, dan spesifikasi blanking pada mulanya ditentukan sebagai φ80mm×300mm.
2. Penyediaan rod aloi titanium. Permukaan bar yang ditempa (digulung) untuk penempaan mempunyai lapisan yang keras dan rapuh. Lapisan ini perlu ditanggalkan sebelum penempaan die untuk mengelakkan keretakan pada permukaan kosong semasa penempaan. Apabila diameter lebih besar daripada 50mm, pusingan biasanya digunakan untuk mengeluarkan 5mm. Selepas berpusing, jika sesetengah bahagian masih mempunyai kecacatan, ia mesti dihapuskan dengan mengisar, dan kedalaman pengisaran tidak boleh melebihi 0.5mm. Kedua-dua hujung bar dibulatkan R5 untuk mengelakkan bilet retak semasa penempaan.
3. Pemilihan peralatan. Daya impak yang dikira bagi penempaan ialah 4000t. Kekonduksian terma aloi titanium adalah rendah, 1/15 daripada aluminium dan 1/5 daripada besi pada suhu biasa. Apabila tukul penempaan menempa aloi titanium pada kelajuan tinggi, kesan haba pusat terdedah kepada terlalu panas, yang mempunyai kesan yang lebih besar terhadap prestasi penempaan, dan haba ubah bentuk yang dihasilkan oleh akhbar tidak jelas. Mengikut keperluan ketepatan penempaan dan keadaan sebenar peralatan kilang kami, penekan skru bertenaga tinggi 5000t dipilih sebagai peralatan penempaan.
4. Pelinciran bilet. Suhu pemanasan awal bilet ialah 120±30 darjah, panaskan dalam relau prapemanasan selama 20 minit, semburkan pelincir kaca secara rata, dan masukkan ke dalam relau selepas pelincir pada permukaan bilet kering.
5. Spesifikasi pemanasan. Mengikut piawaian, suhu penempaan awal aloi titanium TC4 ialah 960 darjah, suhu penempaan akhir ialah 800 darjah, dan masa penahanan ialah 0.8min/mm. Aloi titanium mempunyai kekonduksian haba yang rendah. Untuk mengelakkan terlalu panas, pengoksidaan dan penyerapan hidrogen, relau dan relau baru yang telah lama tidak digunakan mesti dinyalakan udara untuk menghilangkan lembapan sebelum digunakan. Ketepatan medan suhu relau elektrik ialah ±10 darjah. Jika suhu terlalu tinggi, struktur akan menjadi kasar dan butiran kristal akan menjadi kasar; jika suhu terlalu rendah, rintangan ubah bentuk akan menjadi tinggi, dan kecacatan penempaan seperti retak akan mudah berlaku. Lukiskan lengkung pemanasan yang ditunjukkan dalam Rajah 1.

Rajah 1 Keluk pemanasan
6. Pembuatan kosong. Tujuannya adalah untuk mengagihkan logam secara munasabah. Produk ini memerlukan pengumpulan logam ke sisi dan hujung penempaan. Reka bentuk bentuk kosong sangat penting untuk kesan pembentukan pra-penempaan dan penempaan akhir. Untuk mengelakkan keretakan akibat ubah bentuk kosong yang berlebihan, ubah bentuk kosong adalah Kurang daripada atau sama dengan 60 peratus, dan reka bentuk bentuk kosong ditunjukkan dalam Rajah 2.
7. Menempa reka bentuk rongga acuan. Api pertama melengkapkan pembuatan bilet dan pra-penempaan, dan api kedua melengkapkan penempaan akhir dan penempaan ketepatan. Pemangkasan, letupan pasir dan pengisaran selepas pra-penempaan boleh menghilangkan kecacatan permukaan penempaan dan meningkatkan kualiti permukaan penempaan selepas penempaan akhir; sebaliknya, pemangkasan boleh mengurangkan rintangan membentuk logam, yang bermanfaat kepada ketebalan dan saiz penempaan. Rongga direka bentuk sebagai empat rongga (Rajah 3): pembuatan bilet (kiri atas) → pra-penempaan (kanan atas) → penempaan akhir (kanan bawah) → penempaan ketepatan (kiri bawah). Tujuan mereka bentuk rongga penempaan ketepatan adalah untuk meningkatkan hayat acuan dan ketepatan dimensi penempaan. Untuk membentuk penempaan yang lengkap, rongga penempaan yang agak kompleks dan dalam diletakkan pada acuan atas. Kawalan ubah bentuk: Ketebalan plat rusuk acuan kosong direka untuk menjadi 21.5mm, ketebalan plat rusuk yang direka bentuk selepas pra-penempaan ialah 12mm, ketebalan plat rusuk penempaan akhir ialah 5.2mm, dan ubah bentuk penempaan akhir ialah kurang daripada 30 peratus. Prestasi merosot. Suhu pemanasan awal acuan: 200 ~ 300 darjah .
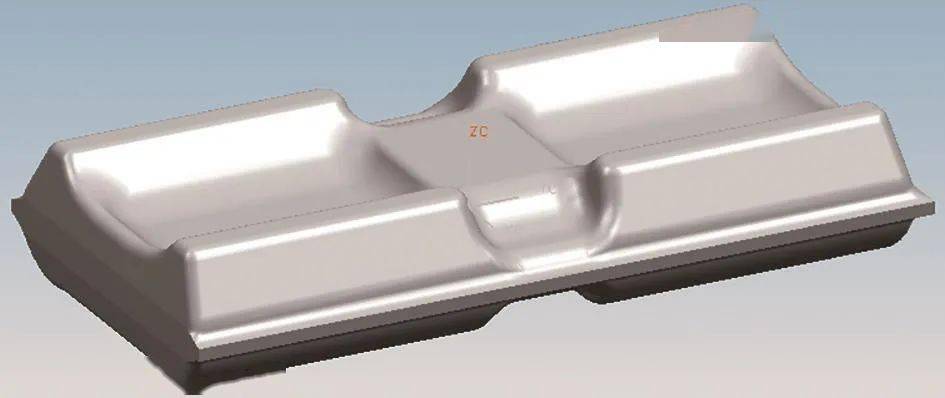
Rajah 2 Reka bentuk pepejal pembuatan kosong
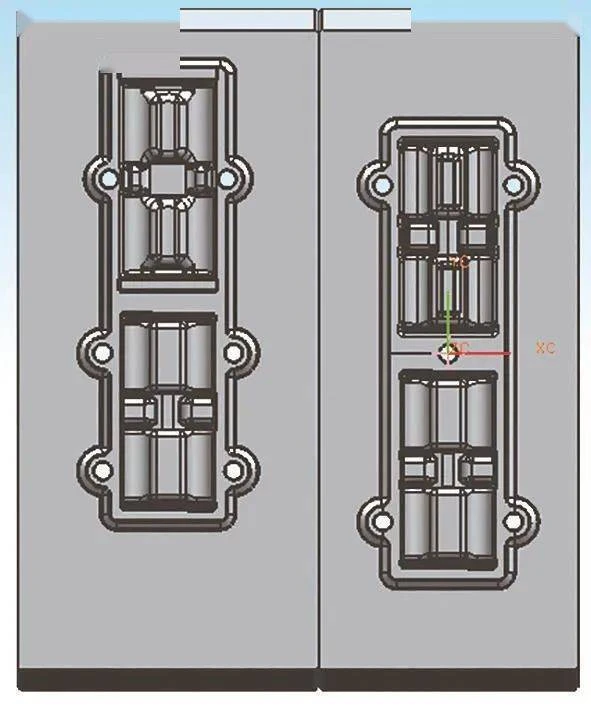
Rajah 3 Susun atur rongga
8. memangkas reka bentuk acuan. Alat pemangkasan direka bentuk dengan 2 rongga (Gamb. 4). Di sebelah kanan ialah rongga pemangkasan selepas pra-penempaan. Semasa pemangkasan, sebahagian daripada denyar dikekalkan untuk digunakan sebagai bahan atas semasa penempaan akhir. Rongga di sebelah kiri ialah rongga pemangkasan selepas penempaan akhir. . Untuk memastikan ketepatan pemangkasan, jurang antara acuan atas dan bawah direka bentuk kepada 0.8mm. Struktur tiang panduan dan lengan panduan direka untuk pemasangan dan kedudukan acuan pemangkasan dan kawalan ketepatan dimensi jurang antara acuan atas dan bawah.
9. Penempaan penyejukan dan rawatan haba. Selepas penempaan disejukkan dengan udara, rawatan haba penyepuhlindapan selesai.

Rajah 4 Memotong die
10. Pencemaran dan pembersihan semasa proses penempaan aloi titanium. Kosong hendaklah dibersihkan sebelum dipanaskan. Tiada minyak, pemfailan besi, klorida, tiada cap jari. Seharusnya tiada skala dan bilet dalam relau elektrik. Lapisan bawah relau sebaik-baiknya diperbuat daripada keluli tahan karat tuang. Kosong hendaklah disalut dengan kaca untuk pelinciran. agen, atau dipanaskan dalam suasana perlindungan.


